- Xác định tính logic của quy trình sản xuất
- Phân tích nghề dựa theo logic quy trình sản xuất
- Xây dựng chuẩn kỹ năng tương ứng với mỗi bậc thợ
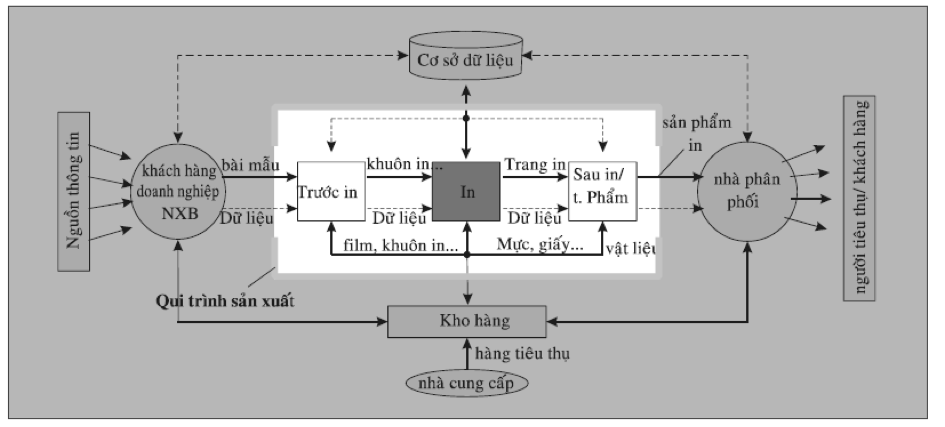 Sơ đồ 1: Vị trí của công đoạn in trong dây chuyền phục chế.[/caption]
Như mô tả trong sơ đồ quy trình sản xuất in, bài mẫu cần phục chế cung cấp thông tin và các yêu cầu của sản phẩm. Công đoạn trước in thực hiện các công việc thiết kế mẫu mã, nhập dữ liệu, xử lý hình ảnh và vẽ các hình đồ họa. Sau khi có nguồn dữ liệu này, toàn bộ nội dung được dàn lên các vị trí khác nhau của trang ấn phẩm theo yêu cầu của khách hàng. Khi đã hoàn tất các trang in, nhiều trang in được đưa lên khung in, bố trí theo hình thức hoàn thiện sản phẩm, đây là công đoạn bình trang. Từ đây, dữ liệu được chuyển đổi thành các định dạng phù hợp với công nghệ (thường dùng định dạng PDF) đưa qua RIP và xuất ra phim hay ghi trực tiếp lên bản in. Công đoạn trước in hoàn tất ở đây, bản in được đưa vào máy in để sản xuất.
Tại công đoạn In, bản in được gắn lên máy in, mỗi bản In được gắn trên một đơn vị in với một màu in nhất định. Một sản phẩm in thông thường có 4 màu in cơ bản, nhưng cũng có sản phẩm in yêu cầu nhiều màu in hơn. Để in nhiều hơn 4 màu, có thể dung máy in nhiều màu (5, 6 hoặc 8 màu) hoặc cũng có thể in trên máy in 4 màu nhưng phải qua hai lần in để đạt được số màu in cần thiết. Để thực hiện công đoạn in, người thợ in phải trải qua các công việc như chuẩn bị máy in, thiết lập các thông số phù hợp với vật liệu in và sản phẩm in, canh chỉnh chồng màu, canh chỉnh màu sắc đúng với yêu cầu và tiến hành in sản lượng. Trong giai đoạn này, người thợ phải lưôn kiểm tra, so sánh sản phẩm với mẫu để tránh sai sót, đây là công việc quan trọng và đòi hỏi phải tuân thủ các yêu cầu của sản phẩm. Sau khi in hết số lượng, công việc tiếp theo là vệ sinh thiết bị, chuẩn bị cho sản phẩm in kế tiếp.
[caption id="attachment_9258" align="aligncenter" width="833"]
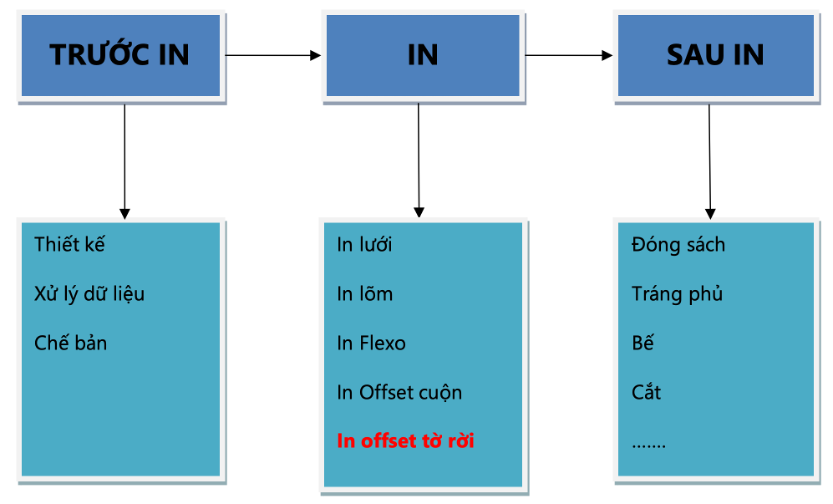 Sơ đồ 2: Sơ đồ khối các nghề trong ngành in, nghề in offset tờ rời là một trong nhiều nghề của công đoạn In[/caption]
Như mô tả trong sơ đồ 2 Với sản xuất công nghiệp, có nhiều kỹ thuật in như in Lưới, in Flexo, in Lõm (in ống đồng), in Offset có hai nghề là in offset cuộn và in offset tờ rời. Như đã trình bày ở trên, đa số hiện nay nhân lực ngành in phục vụ trong lĩnh vực in offset tờ rời, cung cấp các sản phẩm bao bì, nhãn hàng, các ấn phẩm sách báo, brochure, cataloge…
Theo khảo sát các chương trình đào tạo của các trường đào tạo nghề In trong cả nước, tham khảo các chương trình đào tạo của Hoa Kỳ và Châu Âu, căn cứ vào điều kiện làm việc thực tế tại các cơ sở In, học viện PrintMedia Việt Nam tiến hành phân chia nhiệm vụ của nghề in Offset tờ rời (IOTR) thành các công việc cơ bản của nghề. Mỗi một công việc cơ bản này là một nội dung học nghề mà mỗi người học muốn trở thành thợ in tờ rời đều phải thực hành nó. Các công việc cơ bản này lại do nhiều bước công việc, thao tác nghề cơ bản kết hợp thành.
Trong nghề IOTR thì các công việc cơ bản của nghề chính là môi trường làm việc, trang thiết bị, công cụ, vật liệu, sản xuất sản phẩm, qua đó người thợ thực hiện các động tác, các kỹ năng, kỹ xảo cần thiết của nghề nghiệp chuyên môn. Căn cứ trên logic của quy trình sản xuất in, tác giả phân tích nhiệm vụ của nghề IOTR thành ba khối nghề như sau:
- Chuẩn bị máy in
- Vận hành - In sản lượng
- Vệ sinh và bảo dưỡng thiết bị
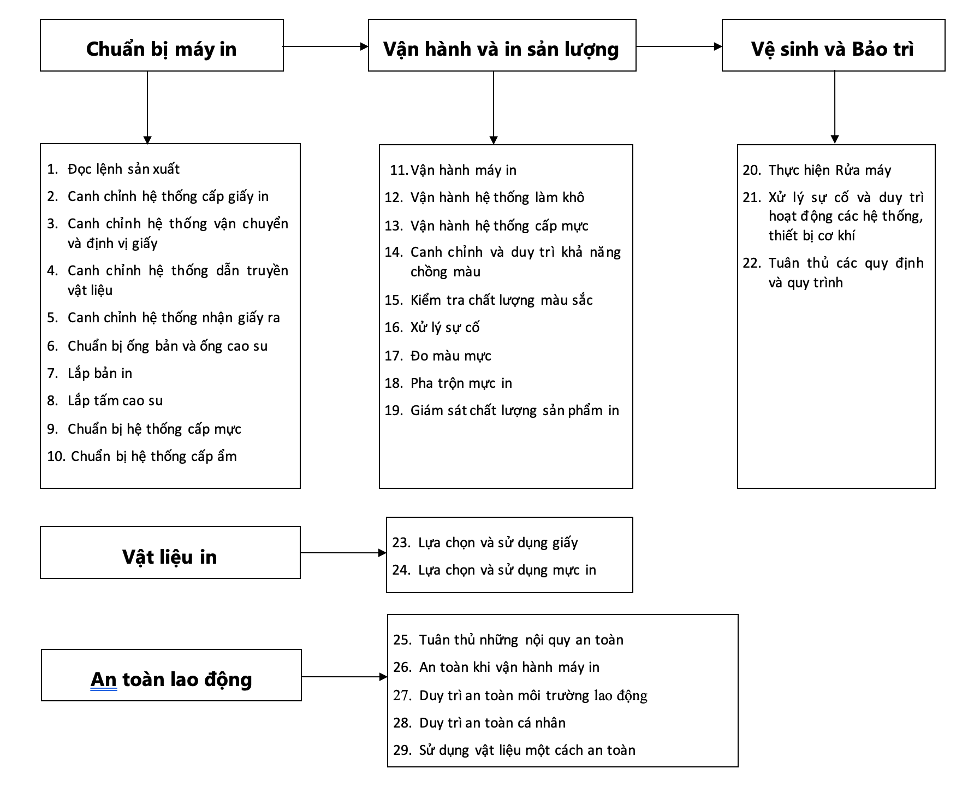 Sơ đồ 3: mô tả khối nghề và những công việc trong các khối nghề in offset tờ rời[/caption]
2. Phân tích nghề in offset tờ rời theo tiến trình sản xuất
Tiến trình phân tích nghề được thực hiện theo từng nhiệm vụ như mô tả trên sơ đồ, trong mỗi phần nhiệm vụ có nhiều công việc khác nhau. Mỗi phần phân tích nhiệm vụ chúng tôi đưa ra ba phần chính, bao gồm, mô tả các công việc cần làm trong nhiệm vụ, đây cũng có thể xem là hướng dẫn thực hiện nhiệm vụ. Phần thứ hai đề cập đến đặc điểm của nhiệm vụ, tác động của nó đến quy trình sản xuất cũng như vị trí của nó trong hoạt động nghề nghiệp và phần cuối là các kiến thức mà người thợ in muốn hoàn thành tốt nhiệm vụ này cần phải có, để có thể thực hiện nhiệm vụ một cách trọn vẹn và nhìn thấy mối liên hệ của nhiệm vụ đó với các nhiệm vụ khác trong dây chuyền sản xuất nói chung.
2.1. Phân tích các nhiệm vụ trong khối chuẩn bị máy in
2.1.1. Phân tích nhiệm vụ đọc lệnh sản xuất
Mô tả. Bao gồm các công việc:
-
- Xác định tên ấn phẩm
- Xác định loại giấy in, khổ giấy, số lượng
- Xác định loại mực sử dụng
- Nhận bản in đúng với tên ấn phẩm
- Kiểm tra bản in
- Xác nhận phương thức in (kiểu trở, chừa khoảng trắng…)
- Lưu ý các chỉ dẫn cho ấn phẩm và các công đoạn gia công tiếp theo
-
- Canh chỉnh một số bộ phận sau đây để vận hành hiệu quả
- Đầu hút giấy
- Các thanh định vị chồng giấy
- Các thanh chặn đuôi chồng giấy.
- Bàn chứa giấy
- Vỗ giấy, Khi chất giấy lên bàn chứa, phải đảm bảo chồng giấy thật vuông góc và cân bằng
- Điều chỉnh hệ thống các vòi hút đúng với khổ giấy in
- Kiểm tra hệ thống cấp giấy để đảm bảo giấy tới đơn vị in ổn định
- Điều chỉnh bộ phận tách tờ, bộ phận phát hiện đúp tờ phù hợp với độ dày và định lượng giấy.
- Kiểm tra hoạt động của hệ thống cấp giấy để chắc chắn giấy được vận chuyển ổn định tới đơn vị in.
-
- Điều chỉnh các phần cơ bản của hệ thống cấp giấy vào đơn vị in bao gồm
- Hệ thống nạp trực tiếp
- Nhíp trao
- Hệ thống trống xoay
- Hệ thống kiểm soát lố giấy, méo giấy
- Canh chỉnh một số bộ phận của hệ thống định vị sau đây:
- Tay kê đầu
- Tay kê hông
- Bộ phận phát hiện giấy đúp
- Bánh xe, dây băng vận chuyển
- Thanh thép đè giấy, tấm hút giấy bằng chân không
- Các bộ phận gắn kèm phụ trợ.
- Chạy thử để kiểm tra hoạt động của hệ thống nạp để chắc chắn các bộ phận được canh chỉnh đúng.
- Điều chỉnh các phần cơ bản của hệ thống cấp giấy vào đơn vị in bao gồm
-
- Xác định các nguyên lý truyền giấy và đặc tính của chúng bao gồm:
- Truyền bằng xích dẫn
- Ống truyền đơn
- Ống truyền 3 (gấp 3 lần đường kính ống bản)
- Ống truyền có đảo trở
- Ống chuyển đổi (đảo trở)
- Lòng máng có đệm khí thổi.
- Lưới đỡ tờ in lắp hở.
- Cao su bề mặt nhám
- Canh chỉnh bộ phận truyền tờ in phù hợp với khổ giấy
- Canh chỉnh bộ phận kiểm soát quá trình vận chuyển giấy để tránh gây trầy xước bề mặt tờ in.
- Đảm bảo chức năng kiểm soát tờ in bằng cơ khí và điện tử hoạt động tốt.
- Kiểm tra vật liệu khi sau khi đã chạy thử qua máy để đảm bảo vật liệu được vận chuyển thông suốt tới bàn nhận giấy.
- Xác định các nguyên lý truyền giấy và đặc tính của chúng bao gồm:
-
- Xác định các bộ phận chính của hệ thống nhận giấy thông dụng và tính năng của chúng:
- Các chặn giấy phía trước (đầu nhíp)
- Các quạt thổi đè giấy
- Bộ phận xử lý giấy bị cong
- Bộ phận sấy hồng ngoại
- Bộ phận phun bột
- Dao cắt bằng khí nén
- Các bánh xe hút giấy/giảm tốc tờ in (hút đuôi)
- Bộ phận vỗ đuôi
- Bộ phận khử tĩnh điện
- Xác định đặc điểm của cả máng hứng và hệ thống vận chuyển bằng guồng xích vô tận
- Phát hiện và xử lý những lỗi phát sinh trong lúc làm việc với hệ thống nhận giấy.
- Tăng lượng bột phun chống dính
- Giấy bị dính lại do mực ướt và giấy bị dính thành chồng
- Lực hút tĩnh điện
- Giấy vỗ không ngay ngắn
- Kiểm tra đảm bảo hoạt động bộ phận phun bột trong quá trình máy chạy, điều chỉnh lượng bột phun nếu cần thiết.
- Xếp các tờ in thành từng chồng riêng biệt nếu cần thiết
- Xác định các bộ phận chính của hệ thống nhận giấy thông dụng và tính năng của chúng:
-
- Đưa ống bản về vị trí zero theo đặc tính của máy
- Xác định mối liên hệ giữa áp lực gờ ống và chiều cao bọc ống.
- Chỉnh khe hở giữa ống ép và ống cao su (điều chỉnh áp lực in)
- Lựa chọn độ dày bọc ống phù hợp dựa trên mối liên hệ giữa độ cao gờ ống và độ dày bọc ống bản, ống cao su
- Chuẩn bị bản in offset để lắp
- Bẻ mép bản.
- So sánh nội dung trên tờ in mẫu với Bản in.
- Xác định thứ tự lắp bản (thứ tự màu in)
- Xác định mối liên hệ giữa áp lực gờ ống và chiều cao bọc ống
- Tiến hành điều chỉnh cho phù hợp
- Lực căng bản
- Vi trí bản theo chiều trục ống
- Vị trí bản theo chiều chu vi
- Vị trí nẹp Bản in
- Thực hiện canh chỉnh để kiểm soát điều kiện in ảnh hưởng đến chiều dài in (nhiệt độ, giấy bị cong, độ ẩm, bản bị cong…).
-
- Lựa chọn tấm cao su theo đặc tính của máy.
- Lắp thanh nẹp cao su.
- Tháo tấm cao su cũ, và bọc lót tấm cao su mới.
- Xác định đúng lực căng tấm cao su.
- Xác định độ dày bọc lót bằng dụng cụ đo
-
- Thiết lập thứ tự mực cho bài in, có cân nhắc đến:
- Dạng vật liệu.
- Mức độ che phủ mực cho phép khô bình thường.
- Hạn chế lãng phí
- Tính chất vật liệu
- Dùng Durometer đo độ cứng cao su khi cần thiết.
- Chuẩn bị hệ thống mực theo tính năng của máy và tính chất công việc
- Lắp các lô mực
- Canh áp lực lô mực.
- Lắp và điều chỉnh áp lực của lô chuyền mực, lô chà mực
- Lắp máng mực và các tấm lót
- Thiết lập thứ tự mực cho bài in, có cân nhắc đến:
-
- Pha dung dịch làm ẩm, cần lưu ý đến
- Thành phần dung dịch
- Tỷ lệ pha giữa các thành phần
- Kiểm soát nồng độ, độ pH, dẫn xuất
- Kiểm soát nhiệt độ bồn pha
- Kiểm tra hệ thống bơm hút, tuần hoàn
- Canh chỉnh hệ thống lô chà ẩm
- Canh chỉnh áp lực lô chà bản
- Canh chỉnh lô sàng – lô chà bản
- Điều chỉnh lượng cấp ẩm phù hợp với độ che phủ mực trên bản in
- Pha dung dịch làm ẩm, cần lưu ý đến
(còn tiếp)
Học viện PrintMedia Việt Nam - thành viên tổ chức "PRINTING United Alliance - www.printing.org"